

Jako dodavatel dílů balicích strojů specializující se na stroje na balení tabáku nabízí Hansheng Automation možnosti výroby ozubených kol ISO třídy 5 (modul 0,1{4}}5,0, průměr 3-300 mm), přesnost CNC obrábění ±0,002 mm (superzrcadlová úprava) a toleranci odlévání ±0,03 mm (maximální velikost obrábění je 1203*00). poskytla řešení pro přizpůsobení a výrobu balicích strojů ve Vietnamu
Stabilní provoz balicí linky v konečné fázi výroby piva přímo souvisí s kvalitou produktu, efektivitou výroby a firemními náklady. Od mytí lahví a plnění až po sterilizaci a etiketování může selhání zařízení v jakékoli fázi způsobit prostoje výrobní linky a vést ke zbytečným ztrátám. Tento článek podrobně popisuje běžné závady a řešení pro čtyři základní části zařízení v linkách na balení piva a sdílí praktické tipy na údržbu.
Myčka lahví
Myčka lahví je prvním „kontrolním bodem“ v obalech piva. Jeho primárním účelem je odstranit skvrny, zbytky etiket a bakterie z lahví a poskytnout čisté nádoby pro následné plnění. Při nepřetržitém provozu se však myčky lahví často potýkají s různými problémy v důsledku nesprávného provozu nebo opotřebení součástí.
Běžné problémy a rychlá řešení
Nesouosost vkládání/výstupu láhve: Toto je jeden z nejčastějších problémů, často způsobený nesouosostí mezi řetězem a spojkou. To lze vyřešit úpravou polohy upevňovacích šroubů spojky nebo kalibrací synchronizace řetězu a spojky.
Láhve uvízlé v krabici na láhve: Pokud je láhev zaseknutá v krabici na láhve, nejprve zkontrolujte, zda není rozbité sklo nebo jiné nečistoty a okamžitě ji vyčistěte. Pokud je krabice na láhve poškozena nebo je opotřebovaný tlačný prvek na láhve, vyměňte odpovídající díly.
Pomalý ohřev v nádrži na louh: Nedostatečný tlak páry, kondenzát v potrubí nebo ucpaný výměník tepla, to vše může způsobit pomalý ohřev. Zvyšte tlak páry a vypusťte kondenzát. Pokud problém přetrvává, rozeberte výměník tepla a očistěte okolní nečistoty.
Láhve padající ze dna nebo hnijící: To první je často způsobeno velkým rozdílem teplot mezi nádrží na louh a nádrží na teplou vodu, který je třeba snížit. To může být způsobeno nesprávným vyrovnáním v poloze podávání láhve nebo poškozenou krabicí láhve. Upravte polohu podávání nebo opravte krabici na láhev.
Klíčové body denní údržby
Denně čistěte rozbité sklo a zbytkové štítky z přihrádek na láhve a násypky na láhve a ujistěte se, že stříkací trubky a filtrační síta nejsou ucpané.
Pravidelně důkladně čistěte alkalickou nádrž, nechte alkalický roztok usadit v dočasné skladovací nádrži a poté nádrž důkladně opláchněte. Během generálních oprav ručně odvápněte alkalickou nádrž a ohřívač.
Udržujte dráhu řetězu a vstupní a výstupní oblasti čisté a okamžitě odstraňte rozbité sklo a nahromaděnou vodu kolem stroje, abyste zabránili sekundární kontaminaci.
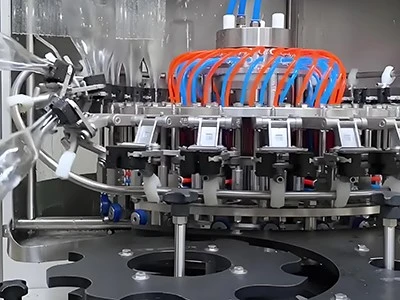
Plnička pivních lahví
Plnicí stroj je klíčovým zařízením, které určuje chuť a kvalitu piva. Jeho hlavním posláním je zajistit přesný objem plnění a těsné utěsnění. Selhání může vést k problémům, jako jsou netěsnosti a nedostatečné vakuum, které ovlivňují kvalitu produktu.
Běžné chyby a řešení
Netěsnosti láhve a špatné těsnění: Pokud si všimnete úniku vína z láhve, nejprve zkontrolujte, zda je tlak vzduchu ve stanoveném rozsahu nebo zda těsní opěrný válec láhve. Pokud je rám ventilu nakloněný nebo je nosná deska láhve opotřebovaná, vyměňte kalibrovaný rám ventilu nebo novou nosnou desku láhve.
Ventil vína je prázdný nebo zpola{0}}naplněný: Může to být způsobeno problémem s uzemněním sondy, poškozeným elektromagnetickým ventilem nebo zhoršeným těsněním ventilu vína. Upravte polohu sondy a vyměňte poškozený solenoidový ventil nebo těsnění. Zkontrolujte také, zda láhev splňuje stanovené specifikace.
Zpětný tok vína nebo nedostatečná hladina kapaliny: Primární příčinou je neúplné uvolnění tlaku. Vyměňte opotřebované šoupátko nebo dřík ventilu. Pokud je teplota vína příliš vysoká nebo obsah CO₂ příliš vysoký, snižte teplotu vína a koncentraci CO₂, abyste stabilizovali protitlak a tlak vína v nádrži na víno.
Nedostatečný podtlak: Nedostatek vody ve vakuové pumpě, netěsnosti ve spojích trubek nebo opotřebené podtlakové šoupátko mohou způsobit nedostatečné vakuum. To lze vyřešit zvýšením objemu vstřikování vody, utěsněním spojů potrubí nebo výměnou vakuového šoupátka.
Klíčové tipy pro údržbu
Po každodenní výrobě propláchněte zařízení horkou vodou (nejprve opláchněte zbytky vína) a odstraňte zbytky vína a rozbité sklo z podpěrného válce láhve.
Pravidelně čistěte vypouštěcí sítko filtru, kontrolujte hladiny oleje v převodovce a šnekové převodovce a rychle vypusťte kondenzát a sediment.
Poté, co bylo zařízení nečinné déle než tři dny nebo po dokončení procesního cyklu, proveďte čištění CIP horkým louhem sodným, abyste zajistili, že potrubí a nádrže na víno jsou bez zbytků.

Sterilizační stroj
Sterilizátor využívá vysoké teploty k zabíjení mikroorganismů v pivu a jeho provozní stav přímo ovlivňuje trvanlivost piva. Neúplná sterilizace nebo nesprávná regulace teploty může vést ke zkažení piva a rozbití láhve.
Běžné chyby a řešení
Pomalé zvýšení teploty sterilizační nádrže: Hlavními příčinami jsou nízký tlak páry, nedostatečný průtok potrubím nebo ucpaný výměník tepla. Zvyšte tlak páry, vyměňte trubky za větší průměry nebo vyčistěte alkalické usazeniny a vodní kámen ve výměníku tepla.
Vysoká míra rozbití polotovarů-piva/lahví: Pokud se lahve často rozbijí, zkontrolujte tlakovou kapacitu lahví a vyměňte nekvalifikované lahve. Snižte plnicí tlak, abyste zabránili nadměrnému tlaku uvnitř lahví. Pokud teplotní zóny výrazně kolísají, zkontrolujte těsnost pneumatického membránového ventilu.
Abnormální hodnota PU: Hodnota PU je klíčovým ukazatelem účinnosti sterilizace. Pokud je hodnota PU příliš vysoká, snižte teplotu ve čtvrté a páté zóně. Pokud je hodnota PU příliš nízká, zkontrolujte tlak páry a tlak stříkání a vyčistěte všechny ucpané trysky.
Tipy pro údržbu a kalibraci
Okamžitě vyčistěte rozbité láhve ze vstupu a výstupu a řetězů. Během odstávky odstraňte ze stroje úlomky skla, aby nedošlo k poškrábání zařízení.
Pravidelně čistěte stříkací potrubí. Po výrobě opláchněte lamely řetězu a síta vysokotlakou-vodou, abyste odstranili organické nečistoty.
Denně čistěte vnitřek sterilizátoru a kontrolujte, zda nejsou ucpané trysky. Nástroje pravidelně kalibrujte, každý cyklus testujte intenzitu sterilizace a na základě výsledků upravte parametry.

Etiketovací stroje
Etiketovací stroje aplikují etikety na pivní lahve. Hladkost a zarovnání etiket přímo ovlivňují image produktu na trhu. Během provozu vyžadují problémy, jako je trhání, zkosení nebo padající štítky, okamžitou pozornost.
Běžné poruchy a způsoby nastavení
Roztrhané štítky během odstraňování štítků: Štítky se mohou roztrhnout, když je svorka štítku umístěna příliš dopředu nebo je nesprávně zarovnaná dráha bubnu. Upravte polohu svorky štítku dozadu, aby se srovnala dráha kladky bubnu. Pokud je štítek příliš křehký, vyměňte jej za kvalifikovaný štítek.
Zkosení nebo pokřivení štítků: Hlavními příčinami jsou odchylky výšky krabice na štítky, nesprávná poloha bubnu nebo opotřebovaná etiketovací houba. Upravte levou a pravou výšku krabice se štítky, opravte polohu válce a vyměňte opotřebované houbičky. Upravte také vzdálenost mezi štětcem na etikety a lahvičkou.
Odlupování štítku: Nesprávné dávkování lepidla nebo teplota může způsobit odlupování štítku. Zvolte vhodnou tloušťku filmu a udržujte teplotu lepidla v rozumném rozsahu.
Tipy na čištění a mazání
K čištění označovacího štítku, gumového válečku, stěrky a dalších součástí používejte horkou vodu ne vyšší než 40 stupňů, abyste zabránili poškození zařízení vysokými teplotami. Při čištění zbytkového lepidla ze značkovací stanice nepoužívejte ostré předměty, aby nedošlo k poškrábání povrchu.
Po čištění použijte stlačený vzduch k vyfouknutí zbývající vody z kartáče a bubnu. Opláchněte čerpadlo a buben značkovacího lepidla čistou vodou, abyste odstranili případné zbytky lepidla.
Pravidelně promazávejte součásti, jako jsou ložiska značkovací nádoby, vačka bubnu a hlava lisu na láhve, abyste udrželi hladký provoz.

Obecná doporučení pro údržbu
Vytvořte databázi závad: Zaznamenejte vybavení, čas, příčinu a řešení každé závady. Prostřednictvím analýzy dat identifikujte časté závadové body (např. nesouosost lahví v myčce lahví, stárnoucí těsnění v plniči) a vypracujte cílené preventivní plány.
Systém stupňovité údržby: Denní údržbu (denní čištění a kontrolu) provádějí operátoři; plánovanou údržbu (týdenní kalibrace, měsíční výměna součástí) provádí personál údržby; a pokročilá údržba (čtvrtletní generální opravy, roční kalibrace) se provádí ve spolupráci s výrobcem zařízení, aby byla zajištěna profesionalita.
Bezpečnostní zásoby náhradních dílů: Udržujte zásobu 3–5 sad spotřebních dílů (např. těsnění, kartáče, trysky) a jednu sadu kritických součástí (např. bubny, rámy ventilů), abyste předešli prodlouženým prostojům kvůli čekání na náhradní díly.
Efektivní provoz výrobní linky na balení piva je neoddělitelný od stabilního provozu a údržby těchto čtyř hlavních zařízení. Doufám, že vám tento článek o běžných problémech a návrzích na údržbu čtyř hlavních zařízení linky na výrobu obalů na pivo může pomoci.